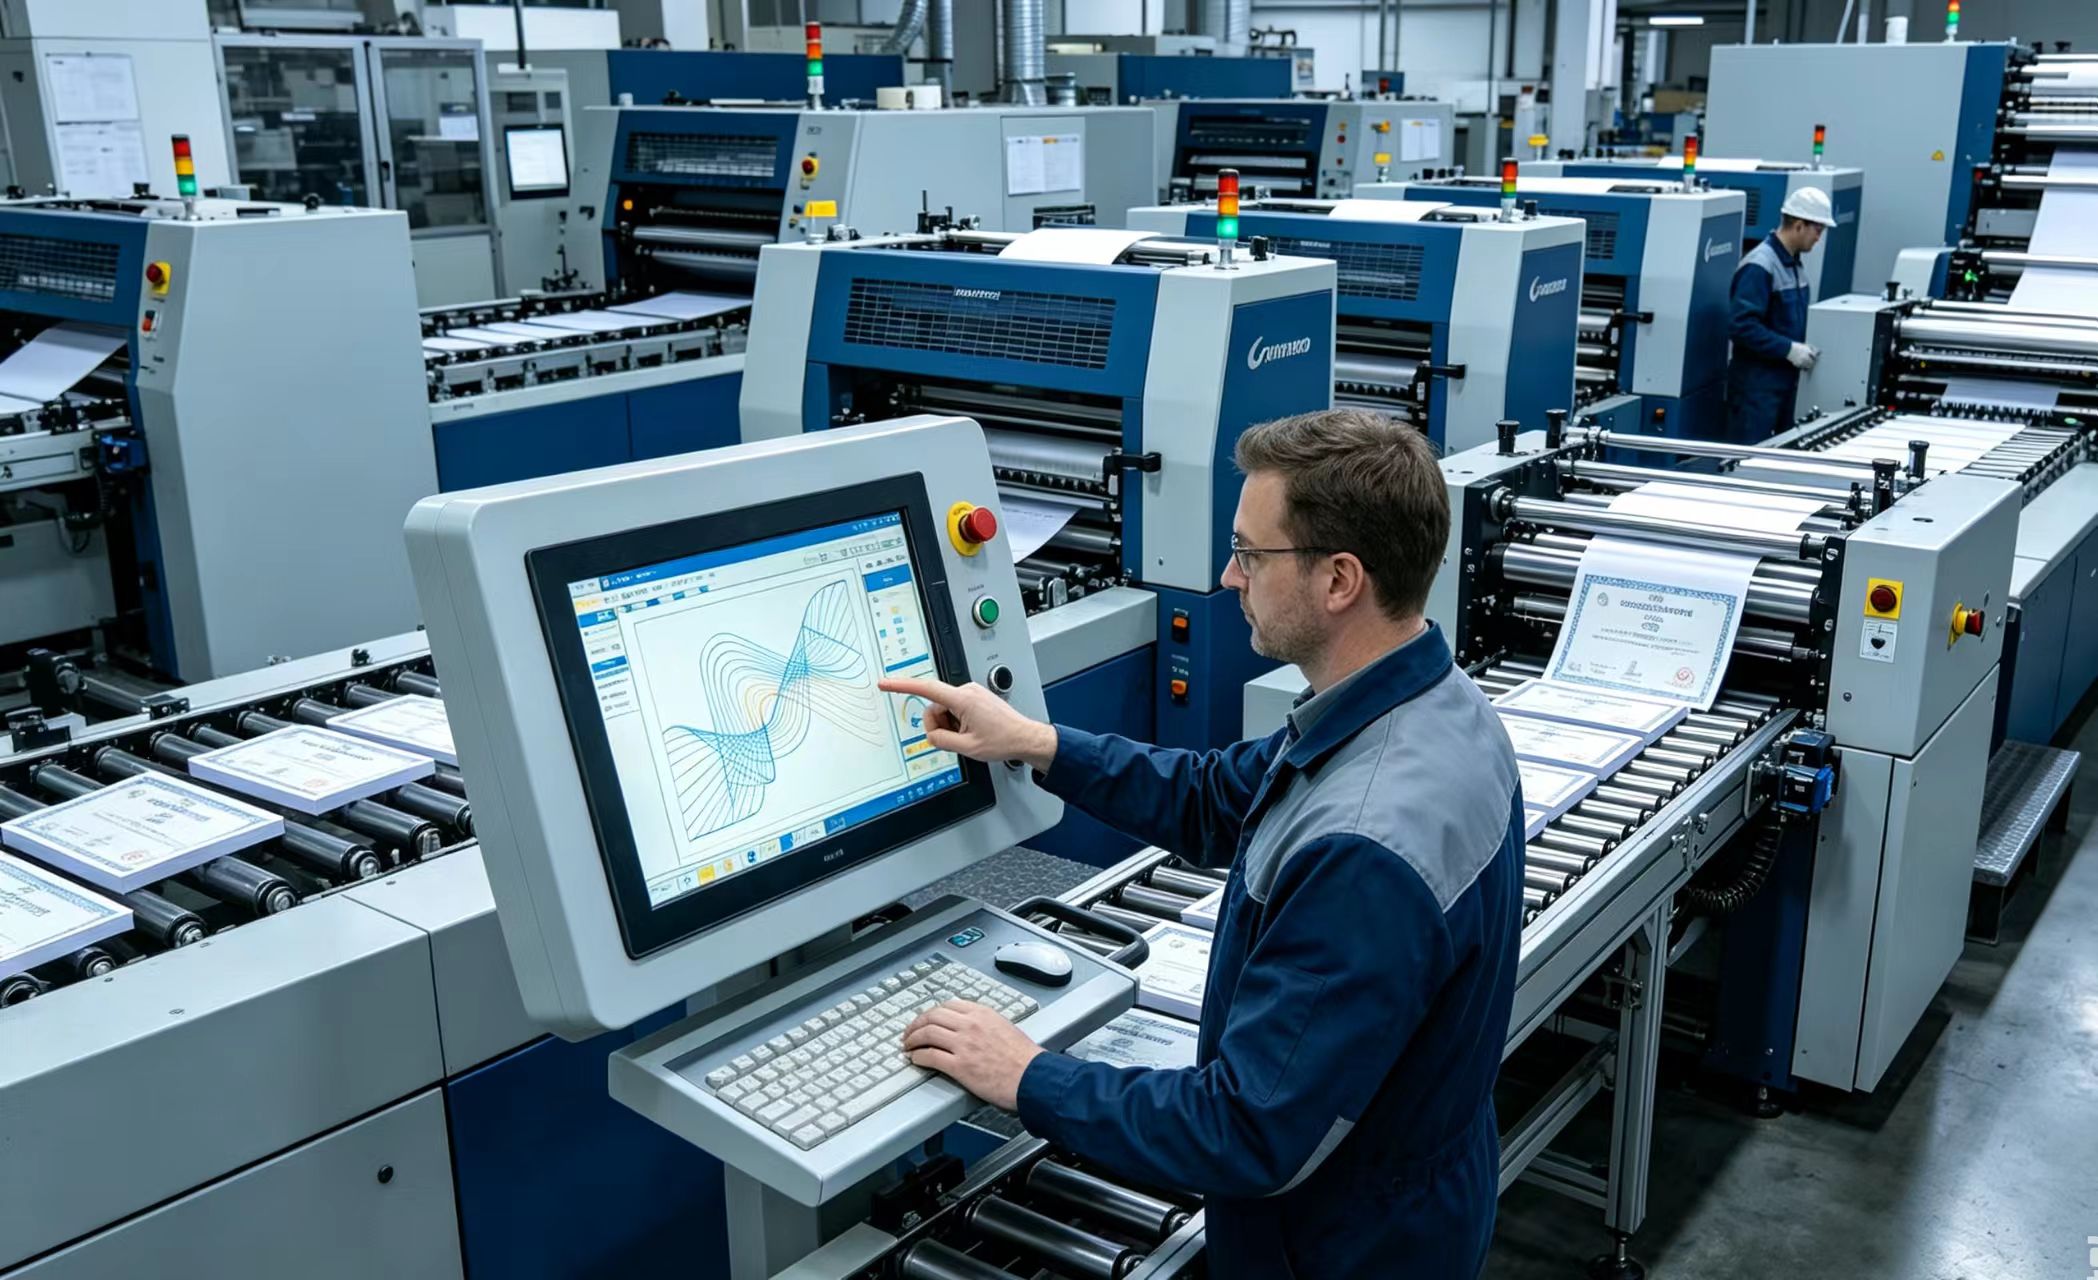
专业证件制作标准说白了就一句话:把物理防伪和数字加密焊死在同一个生产链条上。深圳一家做会展证件的工厂去年接了某国际车展的活儿,8000张带芯片的参展证,要求从下单到交付只有72小时——这活儿要是没摸透证件制作的技术原理,根本接不住。
我跟踪了三个不同场景的落地案例,发现那些真正达标的证件,背后都遵循着同一套底层逻辑。
案例一:3天交付8000张芯片证,怎么做到的?
车展主办方给的要求很具体:证件内置NFC芯片,写入参展商信息,同时表面要印可变二维码和激光防伪标。工厂老板老周接到单子的时候,离展会开幕只剩5天。
他干了一件反常规的事——没有先排版设计,而是先把芯片嵌入层和印刷层分开处理。芯片写入在独立工位完成,印刷线同步跑可变数据。两层在最后一道工序才复合。
坦白讲,传统做法是印完再植入芯片,光干燥时间就要吃掉12小时。老周这套流程把制作周期压到了38小时。
这里面的技术原理不复杂:证件制作的核心不是印刷,而是材料层与数据层的对齐精度。芯片天线在复合时的偏移量必须控制在0.3毫米以内,否则读取率会从99.7%掉到70%以下。老周用了视觉定位系统,每张证在复合前拍一张照,算法实时校正位置。
结果?8000张证,读取测试通过率99.2%。主办方后来又追加了2000张临时证。
专业证件制作标准的3个技术锚点
看完这三个案例,我把达标证件的底层机制拆成了三个锚点。少了任何一个,出来的东西就是塑料卡片,不是证件。
- 材料层:基材与防伪元素的兼容性。PETG和PVC对激光雕刻的反应完全不同。某省居住证项目试过用PVC做激光标,结果边缘碳化严重,后来换成了聚碳酸酯。
- 数据层:可变数据的写入与校验。每张证的序列号、二维码、芯片ID必须是同一套种子生成。我们在证件防伪技术解析里聊过,三码合一才是底线。
- 工艺层:层压温度与压力曲线。温度高5度,芯片可能被压坏;低5度,层间剥离强度不够。某银行卡厂的标准是145度±2,压力14MPa,持续18分钟。
这三个锚点不是拍脑袋想出来的。去年有个做校园卡的客户,图便宜省掉了数据校验环节,结果2000张卡里有47张芯片ID和印刷码对不上,门禁系统直接拒识。返工成本是制作成本的3倍。
从失败案例反推:标准到底卡在哪一步?
浙江一家制卡厂2022年接了个酒店房卡的单子。客户要求木纹表面+RFID芯片,看起来简单对吧?第一批5000张,成品率只有62%。
问题出在木纹转印膜的介电常数上。那层膜改变了芯片天线的谐振频率,读卡距离从5厘米缩到了1.2厘米。解决方案?在天线和转印膜之间加了一层低介电常数的隔离涂层,厚度只有8微米。
说实话,这种问题在标准文件里根本找不到。它靠的是对材料电磁特性的理解——这就是技术原理层面的功夫。
专业证件制作标准的本质,是把这些隐性知识显性化。ISO/IEC 14443和ISO 7810管的是基础尺寸和电气特性,但具体到某种新材料组合,得靠产线上的工程师一点点试出来。
那家浙江工厂后来把测试数据整理成了内部标准,现在做类似订单的成品率稳定在96%以上。
为什么这些案例值得你多看两眼?
因为证件制作这个行当,外行看热闹,内行看门道。一张身份证大小的卡片,涉及高分子材料、射频工程、精密印刷、数据加密四个学科。任何一个环节的标准松动,出来的就是废品。
我见过太多项目死在“差不多就行”上。芯片偏移0.5毫米,差不多吧?读取率掉三成。层压温度高3度,差不多吧?芯片批量报废。
所以回到开头那个问题——专业证件制作标准到底严在哪?严在每一道工序都有物理极限卡着,不是谁想放宽就能放宽的。下次你拿到一张带芯片的证件,可以试着用手机NFC读一下,能读出正确信息的,背后大概率有一套靠谱的制作标准在撑着。
想深入了解某个具体环节的标准参数?专业证件制作标准的完整技术文档里有更细的拆解。