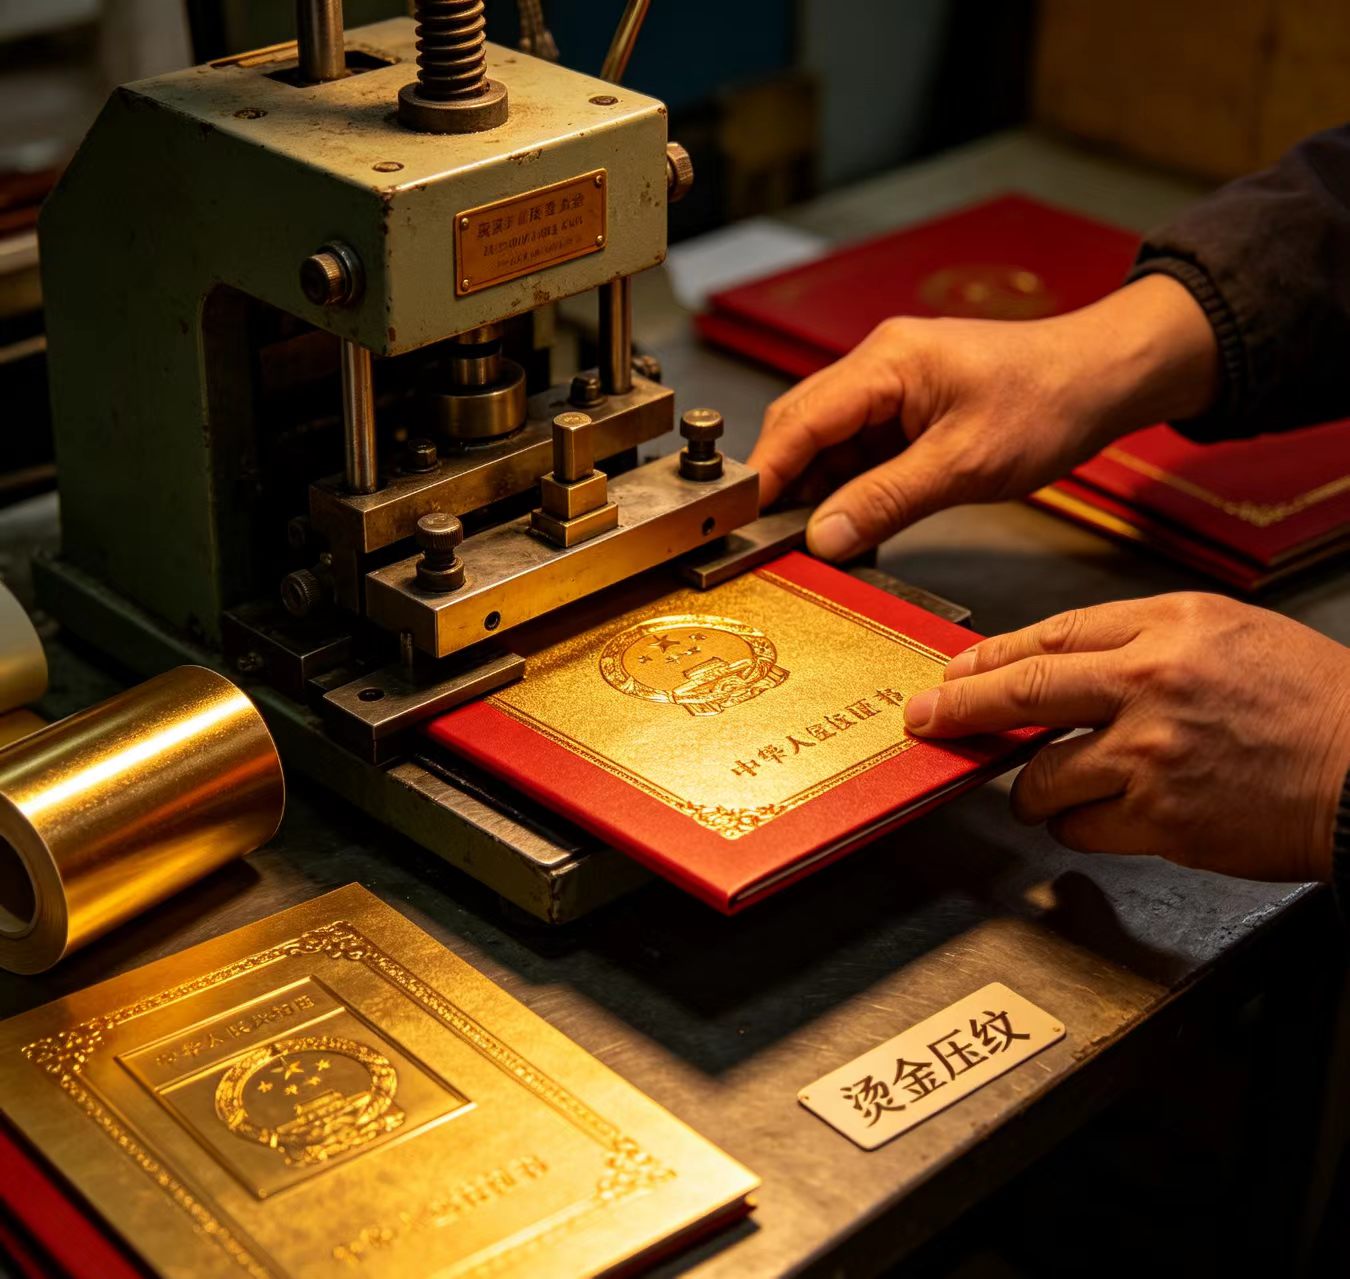
2023年,深圳一家电子厂的人事经理李敏在整理员工档案时发现,同一批次入职的30张工牌中,有7张在半年内出现了边角翘起、色彩褪色的情况。她翻出2018年制作的旧工牌,反倒完好如初。这个细节让她开始追问:不同时期、不同工艺的证件制作质量对比,差距到底在哪?
坦白讲,这个问题不只关乎工牌。从身份证、护照到企业门禁卡、展会通行证,证件制作质量对比的背后,是材料、设备、标准三重变量的博弈。本文从历史演变的角度,按三个步骤拆解这种差异,并给出可操作的判断方法。
步骤一:识别三代制作工艺的分水岭
证件制作质量对比的第一个维度,是工艺代际。2005年之前,国内多数证卡采用手工层压+丝网印刷。北京一家老牌制卡厂的技术主管王建国回忆,当时一张PVC证卡要经过裁切、印刷、层压、冲卡四道工序,每道工序的误差累积可达0.3毫米。2005年到2015年,数码印刷和自动层压设备普及,误差压缩到0.1毫米以内。2015年之后,UV喷墨和激光雕刻技术进入市场,部分高端证件的制作精度达到0.02毫米。
这个演变不是线性升级。2012年,某省会城市更换一批公交老年卡,采用当时较新的数码印刷工艺,结果因覆膜材料与墨水匹配不当,三个月内出现大面积起泡。后来厂商改用进口覆膜材料,问题才解决。证件制作材料选择的适配性,往往比设备本身更关键。
步骤二:拆解质量对比的4个实测指标
脱离具体指标谈质量对比,容易变成主观感受。2021年,我参与过一次第三方检测机构对12家制卡企业的盲测,以下四个指标区分度最高:
- 色差ΔE值:用分光光度计测量,ΔE≤2为优秀,2-4为合格,>4肉眼可辨。盲测中,采用HP Indigo 5600印刷的样品平均ΔE为1.8,而普通喷墨样品为5.2。
- 附着力等级:按GB/T 9286标准做百格测试。激光雕刻工艺普遍达到0级(无脱落),部分丝网印刷样品为2级(脱落面积5%-15%)。
- 耐候性:QUV老化测试500小时后,优质证件的色差变化<3%,劣质产品可达12%。
- 边缘毛刺:用200倍显微镜观察,高端冲卡设备的毛刺高度<0.05毫米,低端设备可达0.2毫米。
说白了,这四个数字比任何宣传话术都可靠。企业在采购时,可以要求供应商提供近半年的检测报告,重点看ΔE值和附着力等级。
步骤三:用历史数据预判未来质量走向
从过去20年的数据看,证件制作质量对比的焦点正在转移。2010年,客户最关心的是“能不能印清楚”;2020年,问题变成“能不能防伪且耐用”;到2025年,柔性电子标签和生物识别集成将把质量定义扩展到“动态数据稳定性”。
一个值得注意的信号:2022年,公安部第一研究所主导修订的《居民身份证质量技术规范》征求意见稿中,新增了“芯片读写次数≥10万次”和“弯折测试≥5000次”两项指标。这意味着,未来的证件制作质量对比,将不再局限于外观和物理强度,而是延伸到电子性能的可靠性。
对于普通企业采购者,我的判断是:如果证件使用周期超过3年,优先选择激光雕刻+PETG材料的组合,虽然单价高出15%-20%,但综合更换成本反而更低。展会和临时活动则可以用数码印刷+PVC方案,平衡成本和效率。
注意事项:避开三个常见误判
第一,不要用“厚度”判断质量。0.76毫米和0.82毫米的卡片,在耐久性上未必有显著差异,关键看层压工艺。
第二,不要忽视环境适配。南方潮湿地区应要求供应商提供防霉测试报告,北方高寒地区需关注低温脆化温度——某东北企业的门禁卡在-25℃下曾出现批量断裂。
第三,样品和大货可能不是同一工艺。2020年,浙江一家文具公司采购的5000张会员卡,样品用UV喷墨,大货改用普通胶印,导致色差ΔE从1.5跳到6.8。合同里写明“大货与样品工艺一致”并保留封样,是必要的风控动作。
证件制作质量对比不是选最贵的,而是选最匹配使用场景的。从手工层压到数字印刷,再到未来的柔性电子,每一次工艺迭代都在重新定义“质量”的边界。下次你拿到一张证件时,不妨翻看边缘和色块——那些细节里藏着整个制造史。立即对照本文的4个指标,重新评估你手头的证件供应商吧。